製品検査 データ活用による効率化の具体的メリットガイド
検査工程におけるデータの重要性は、単なる数値の記録にとどまりません。
製品検査におけるデータ活用は、品質のばらつきを抑え、信頼性の高い基準を確立するための鍵となります。本記事では、データ駆動型品質検査の基本から、検査基準のデータ分析を用いた効率化、そして検査プロセスデータ改善の具体的な考え方を解説します。
主なポイントは以下の通りです。
* 検査基準のデータ分析による客項的な判定基準の確立 * 検査効率化に向けたデータ活用の具体的なメリット * 検査プロセスデータ改善による継続的な品質管理
検査基準のデータ分析による精度の向上とは?
製造ラインの端で、検査員が測定器の数値を見つめる場面を想像してください。数値が基準値の境界線上にあるとき、主観的な判断はリスクを伴います。
製品検査におけるデータ活用は、こうした判断の曖昧さを排除するために不可欠です。データに基づいた基準を設けることで、誰が検査を行っても同じ結果が得られる体制を構築できます。
検査基準のデータ分析を行うことで、過去の不適合事例や許容範囲を数値化し、より精緻な判定基準を策定できます。これにより、製品検査の精度向上策としての役割を果たします。
また、設計段階から検査のしやすさを考慮するDesign for Inspection(DFI)の考え方を用いると、100%検査において、より多くの特徴量を測定したり、製造工程の異なる箇所で同じ特徴を繰り返し測定したりすることが経済的に可能になります。
このように、データに基づいた戦略的なアプローチは、検査のばらつきを抑え、品質の安定に直接寄与します。
単なる合否判定の記録にとどまらず、判定のばらつきや傾向を数値化することで、主観を排除した客観的な基準の構築が可能になります。
検査効率化に向けたデータ活用の具体的なメリット 製品検査 データ活用
昼下がりの明るい工場内で、効率化された手順に従って製品検査を行う作業者の手が、淀みなく動き続けている。
作業現場で、膨大な数の製品が次々と流れてくる様子を考えてみましょう。すべての製品を詳細に測定することは、時間とコストの面で大きな負担となります。
検査効率化に向けたデータ活用は、限られたリソースをどこに集中させるべきかを明確にします。統計的な根拠に基づき、サンプリング計画を最適化することで、品質を維持しながら作業時間を短縮できます。
検査プロセスデータ改善は、単に作業を速めることではなく、無駄な再検査や過剰な測定を減らすことを目的としています。収集されたデータを分析することで、どの工程でエラーが発生しやすいかを特定し、予防的な措置を講じることが可能になります。
例えば、特定の部品の寸法が常に許容限界に近い場合、そのデータは製造工程の微調整が必要であるという重要なシグナルとなります。
過去のデータから不良の予兆を捉えることで、手戻りの削減や検査時間の短縮、さらには過剰な検査工程の最適化といった運用面での改善が期待できます。
検査プロセスデータ改善のための具体的な3ステップ
新しい検査手法を導入する際、現場では手順の確立が求められます。まず、測定機器から得られる生のデータを正確に収集する仕組みを整えることから始まります。
検査プロセスデータ改善を確実なものにするためには、以下のステップが有効です。
- データの標準化:異なる測定機器や作業者から得られるデータを、比較可能な形式で統一して記録します。 2. 傾向分析の実施:収集したデータを時系列で整理し、品質の変動パターンや季節的な変化、あるいは機械の摩耗による傾向を把握します。 3. フィードバックループの構築:分析結果を製造現場へ還元し、基準値の微調整や設備メンテナンスの計画に反映させます。
最後に、これらのステップが正しく機能しているか、実際の製品の適合率や歩留まりの変化を確認する最終チェックを行います。
私が以前、製造現場で新しい測定基準を導入した際も、このようにステップを踏んでデータを整理することで、現場の混乱を最小限に抑えられた経験があります。
ただし、これらのプロセスは、対象となる製品の特性や、求められる厳格な規格によって最適解が異なるため、一律の適用には注意が必要です。
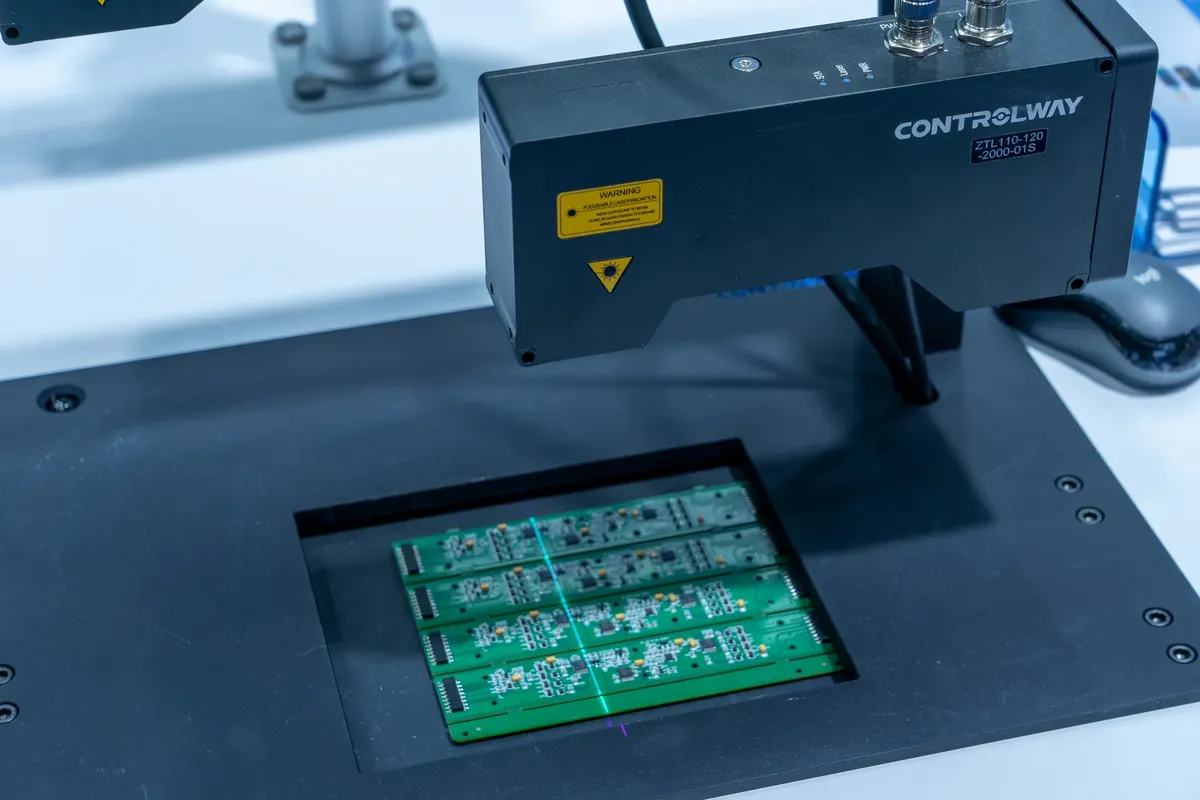
- 現状の検査結果と判定条件をデジタルデータとして集約する
- 蓄積されたデータから異常値や傾向を特定し、基準の妥当性を検証する
- 分析結果に基づき、検査基準の更新やプロセスの自動化を実施する
検査基準のデータ分析と実用的な比較
検査の目的や対象によって、求められるデータの性質は異なります。以下に、一般的な検査の目的と、データ活用によるアプローチの違いをまとめます。
| 検査の目的 | データ活用の主な焦点 | 期待される効果 |
|---|---|---|
| 不適合品の排除 | 許容限界値の厳格な管理 | 顧客への不良流出防止 |
| 製造プロセスの安定化 | 変動幅(バラツキ)の監視 | 歩留まりの向上とコスト削減 |
このように、目的に応じてデータの扱い方を変えることが、効果的な検査戦略となります。
経験則のみに頼る従来の手法に対し、データ分析を用いた手法は、判定の再現性が高く、属人化を防ぐための強力な根拠となります。
検査における品質管理の役割と標準化
品質管理の現場では、常に「信頼」が求められます。 ISO 9000では、品質管理を「品質要件が満たされるという信頼を顧客に提供することに焦点を当てた、品質管理の一部」と定義しています。 Food Safety Inspection Serviceによれば、米国ではFood Safety Inspection Serviceがすべての食肉および卵製品の安全確保と正確なラベル表示を担っています。
データの活用は、この「信頼」を数値的な根拠で裏付ける作業です。
世界的な標準化組織であるISO(国際標準化機構)やAWS(アメリカ溶接協会)などは、検査基準や技術を強化するためのガイドラインを提供しています。こうした国際的な基準に沿ってデータを管理することは、グローバルな市場における信頼獲得に直結します。
また、製品の分類や用途に応じて、異なる検査基準が適用されることもあります。例えば、欧州ではエンジニアリング検査に関わる機関が、ISO 17020(検査業務を行う様々な種類の機関の運営に関する一般基準)に従って評価されることがあります。
データに基づく標準化は、品質の安定化だけでなく、誰が検査を行っても同じ結果が得られる体制を確立するために不可欠なプロセスです。
この節の主題は製品検査 データ活用である。
同じ主題はデータ駆動型 品質検査とも言う。
同じ主題は検査基準 データ分析とも言う。
同じ主題は検査効率化 データ活用とも言う。
同じ主題は検査プロセス データ改善とも言う。
ここにはデータに基づく検査戦略も含まれる。
関連記事
まとめ
製品検査におけるデータに基づいたアプローチは、単なる記録の集積ではなく、品質を維持し、継続的な改善を可能にするための戦略的な資産です。データの標準化、傾向の把握、そして現場へのフィードバックというサイクルを回すことで、検査の精度と効率は飛躍的に向上します。
ただし、データに基づく判断は、対象となる製品の物理的な特性や、適用される法規制、技術的な限界によって、その有効性が左右される点に留意しなければなりません。
検査データの分析と活用は、単なる品質維持の手段ではなく、プロセスの最適化と継続的な改善を実現するための基盤となります。
データ駆動型品質検査の導入における注意点は何ですか?
データ駆動型品質検査の導入においては、システムの設計段階でデータの収集要件を明確に定めることが重要です。検査工程におけるデータの重要性は、単なる数値の記録にとどまらないため、取得するデータが品質改善に直結する形になっているかを確認する必要があります。例えば、単に合格/不合格の二値データのみを記録するのではなく、ばらつきを把握するために測定値そのものを記録することが求められます。また、収集したデータが分析に適した状態にあるか、すなわちデータの標準化が適切に行われているかどうかの検証が不可欠です。
データ分析の過程で、特定の傾向が見られた場合、それが一時的なノイズなのか、それとも製造プロセスの根本的な問題を示しているのかを慎重に見極める必要があります。過度な傾向の解釈は、不必要な設備投資や基準の変更を招きかねません。したがって、フィードバックループを構築する際にも、分析結果を現場の作業者が理解できる具体的なアクションに落とし込むプロセスが求められます。このプロセスを経ることで、検査工程におけるデータの重要性が真に発揮されます。
コメント 0